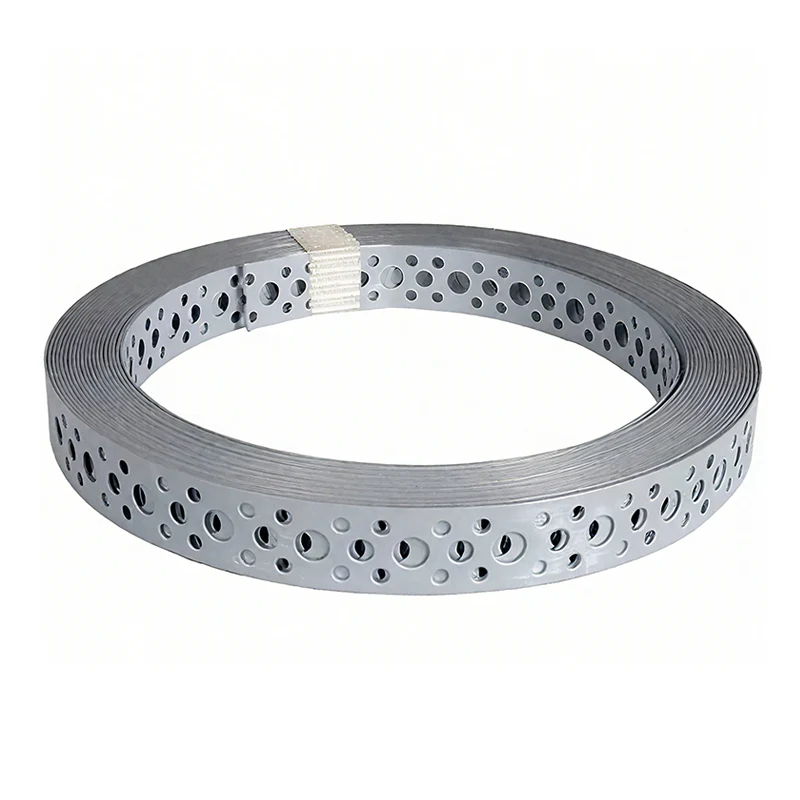
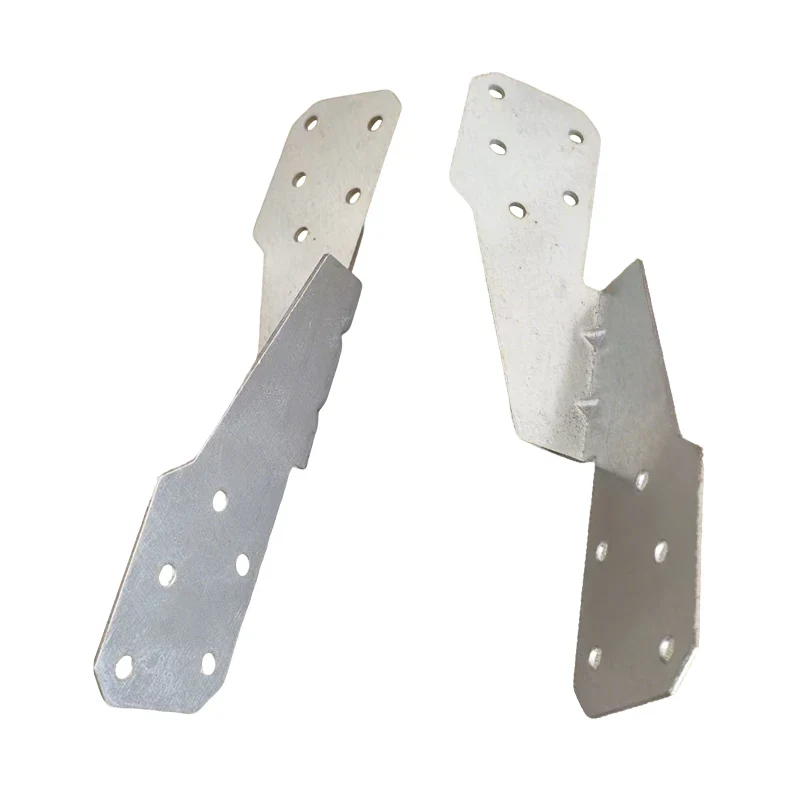
Детали для изготовления листового металлашироко используются в промышленных корпусах, электрических шкафах, корпусах машин, монтажных кронштейнах, панелях управления, каркасах оборудования и других металлических конструкциях. Эти компоненты часто работают в средах, где влага, пыль, изменения температуры и химические загрязнения могут постепенно воздействовать на открытые металлические поверхности. Без соответствующей защиты поверхности коррозия может ухудшить внешний вид, ослабить местные участки и создать проблемы при сборке или длительной эксплуатации. Порошковое покрытие представляет собой практичное решение для отделки, образуя сплошную защитную пленку на правильно подготовленных металлических поверхностях.
Однако коррозионная стойкость зависит не только от материала покрытия. Основной металл, режущие кромки, перфорированные отверстия, изгибы, сварные швы, подготовка поверхности, покрытие и условия отверждения — все это влияет на конечный результат. Для покупателей, приобретающих готовые металлические компоненты, понимание этих факторов помогает установить более реалистичные технические требования и избежать проблем с качеством после поставки.Цанчжоу Shengsen Metal Products Co., Ltd.предоставляет решения для изготовления металлов для проектов, которые требуют внимания к структуре компонентов, требованиям к обработке и характеристикам качества поверхности.
1. Как металлические конструкции влияют на риск коррозии?
2. Как порошковое покрытие защищает различные участки металлических деталей?
3. Какие сведения о производстве и проверке должны указывать покупатели?
Детали из листового металла — это не просто плоские куски металла с защитным покрытием. Это изготовленные компоненты с различной геометрией, краями, отверстиями, соединениями и контактными поверхностями. Их структурные характеристики определяют, где может скапливаться влага, где могут оставаться загрязнения и какие участки труднее защитить при обработке поверхности. Поэтому понимание взаимосвязи между конструкцией изготовления и риском коррозии является важным первым шагом при выборе подходящего процесса отделки.
Углеродистая сталь, нержавеющая сталь и алюминий обычно рассматриваются в качестве готовых металлических компонентов, но они имеют разные коррозионные характеристики и требования к отделке. Углеродистая сталь широко используется для изготовления рам оборудования, крышек машин, кронштейнов и промышленных шкафов из-за ее прочности и гибкости обработки. Однако необработанная углеродистая сталь может ржаветь под воздействием воды и кислорода. Подходящая система покрытия может помочь изолировать подложку от этих факторов окружающей среды при условии, что поверхность правильно подготовлена и покрытие остается неповрежденным.
Нержавеющая сталь содержит легирующие элементы, которые улучшают ее коррозионную стойкость, но это не означает, что каждый компонент из нержавеющей стали можно использовать без учета условий ее эксплуатации. Загрязнение поверхности, неподходящие методы очистки, отложения и воздействие агрессивных химикатов могут по-прежнему вызывать коррозию или образование пятен. Порошковое покрытие может быть выбрано, когда проект также требует определенного цвета, внешнего вида или дополнительного поверхностного барьера. Тем не менее, покупатели должны оценить, необходимо ли покрытие для выбранной марки нержавеющей стали и сохранит ли готовый компонент требуемые электрические, механические или поверхностные характеристики.
Алюминиевый лист — еще один распространенный вариант изготовления корпусов, крышек, панелей и легких конструктивных элементов. Алюминий естественным образом образует оксидный слой, но состояние его поверхности и коррозионные характеристики зависят от сплава, окружающей среды и контакта с другими материалами. Перед нанесением покрытия алюминиевая поверхность требует метода подготовки, совместимого с выбранной основой и системой покрытия. Процесс предварительной обработки должен быть подтвержден поставщиком покрытия, а не считаться идентичным процессу, используемому для углеродистой стали.
Лазерная резка, штамповка на станке с ЧПУ, резка, штамповка и гибка используются для создания форм, требуемых производственным чертежом. Каждый процесс может привести к различному состоянию поверхности. Резка может обнажить свежий металл по кромке, а перфорация может привести к появлению заусенцев или местной деформации вокруг отверстия. Изгиб изменяет геометрию листа и может создать участки, где покрытие должно повторять изогнутую поверхность. Эти детали имеют значение, поскольку процесс нанесения покрытия должен защищать не только большие, легко доступные плоские поверхности.
Особого внимания заслуживают обрезанные кромки деталей из углеродистой стали. Исходная поверхность листа могла быть защищена временной масляной пленкой или состоянием проката, но при резке обнажается новая кромка, требующая соответствующей очистки и покрытия. Если остаются острые заусенцы, они могут нарушить однородность покрытия или создать точки, в которых готовая пленка станет тоньше. Поэтому при планировании производства следует учитывать удаление заусенцев и подготовку кромок, особенно для компонентов, предназначенных для работы во влажной среде или на открытом воздухе.
Изогнутые секции представляют собой еще одно соображение при проектировании. Узкие углы, узкие возвраты и сложные складки сложнее нанести равномерно, чем открытые плоские поверхности. Фактическое покрытие зависит от геометрии компонента, характеристик порошка, настроек электростатического нанесения, заземления и ориентации детали во время нанесения покрытия. Конструкция, включающая глубокие выемки или узкие каналы, должна быть проверена перед производством, чтобы определить, может ли процесс нанесения покрытия достичь требуемых поверхностей.
В сварных конструкциях может присутствовать ряд местных условий, влияющих на качество покрытия. Сварные брызги, шлак, острые профили сварных швов, изменение цвета под воздействием тепла и остаточные загрязнения могут помешать подготовке поверхности. Если не соблюдать эти условия, покрытие может не держаться должным образом или может оставить отдельные участки недостаточно защищенными. Требуемая отделка сварного шва должна определяться в зависимости от функции компонента. Видимая панель корпуса может нуждаться в косметическом стандарте, отличном от внутреннего структурного кронштейна, где внешний вид менее важен.
Внимания требуют также монтажные отверстия, резьбовые отверстия, прорези, нахлесточные соединения и узкие зазоры. В плохо дренируемых углублениях может оставаться вода, а вокруг стыков скапливаться грязь и остатки обработки. Если две поверхности собраны близко друг к другу, покрытие может не достичь каждой области контакта. Покупатели должны определить, требуют ли эти места полного покрытия, маскировки, дренажных функций, герметизации или определенной последовательности сборки. Чертеж, на котором обозначены открытые поверхности и зоны функционального контакта, дает производителю более четкую основу для производства.
При проектировании компонентов также следует учитывать контакт с разнородными металлами. При соединении разных металлов в присутствии электролита в зависимости от сочетания материалов и условий окружающей среды может возникнуть гальваническая коррозия. Поверхность с порошковым покрытием может уменьшить прямое воздействие в некоторых областях, но поврежденное покрытие, непокрытые точки контакта и места крепления крепежных элементов все равно могут потребовать инженерного внимания. Соответствующее решение может включать выбор материала, совместимые крепежные детали, изолирующие шайбы, дренаж или другие конструктивные меры.
По этой причине S-SEN подходит к требованиям к изготовлению как к сочетанию материалов, геометрии, обработки и отделки, а не рассматривает защиту от коррозии как заключительную косметическую операцию. Покупатели должны предоставить чертежи и информацию об условиях эксплуатации заблаговременно, чтобы можно было рассмотреть потенциальные слабые места до начала производства.
Порошковое покрытие повышает коррозионную стойкость изготовленных деталей за счет создания прочной полимерной пленки на подготовленных металлических поверхностях. Во время нанесения электрически заряженные частицы порошка притягиваются к заземленной детали. Затем компонент с покрытием нагревается в соответствии с условиями отверждения, указанными производителем порошка, что позволяет частицам плавиться, течь и образовывать сплошную пленку. При правильном контроле процесса эта пленка действует как барьер, который уменьшает прямой контакт между подложкой и коррозионными элементами, такими как влага и переносимые по воздуху загрязнения.
Защитная функция порошкового покрытия основана на ограничении путей проникновения воды, кислорода и загрязнений к металлической основе. Сплошная пленка может снизить скорость контакта этих элементов с нижележащим материалом. Оно также может улучшить устойчивость к повседневному истиранию и обращению с ним по сравнению с необработанной металлической поверхностью, хотя фактические характеристики зависят от состава покрытия, толщины пленки, качества отверждения и условий эксплуатации.
Различные составы порошков предназначены для разных условий эксплуатации. Эпоксидные порошки обычно используются внутри помещений, где важны химическая стойкость и адгезия. Однако стандартные эпоксидные покрытия могут менять цвет или мелеть под длительным воздействием ультрафиолета. Полиэфирные порошки часто выбирают для наружного применения, поскольку многие составы обеспечивают лучшую устойчивость к атмосферным воздействиям. Эпоксидно-полиэфирные гибридные порошки также используются в некоторых помещениях, где требуется баланс свойств.
Эти категории материалов не следует рассматривать как взаимозаменяемые или как универсальные гарантии производительности. Два порошка одного и того же семейства смол могут иметь разные технические свойства. Покупатели должны запросить у производителя покрытия технический паспорт и подтвердить предполагаемые условия эксплуатации, цвет, блеск, график отверждения и требования к эксплуатационным характеристикам. Если компоненты будут подвергаться воздействию промышленных химикатов, чистящих средств, прибрежного воздуха или погодных условий, выбор должен основываться на фактических условиях воздействия, а не только на названии смолы.
На большие плоские поверхности обычно легче нанести равномерное покрытие, чем на изделия сложной геометрии. Электростатическое нанесение основано на электрическом притяжении, а на распределение порошка может влиять форма заготовки. В глубокие углубления, узкие каналы, внутренние углы и области, окруженные проводящими поверхностями, может попасть меньше порошка, если условия нанесения не подходят. Это одна из причин, почему характеристики покрытия следует оценивать по фактической конструкции компонента, а не только по простой плоской испытательной панели.
Края и углы также требуют соответствующей подготовки. Острые кромки могут затруднить поддержание однородности пленки покрытия, а заусенцы и брызги сварного шва могут создать локальные дефекты. При необходимости перед нанесением покрытия следует выполнить закругление кромок, удаление заусенцев, очистку сварных швов и удаление поверхностных загрязнений. Требуемое состояние кромки зависит от конструкции детали, требований безопасности и характеристик покрытия. Покупателям не следует полагать, что порошковое покрытие компенсирует низкое качество изготовления.
Заземление и расположение компонентов являются дополнительными факторами процесса. Надежное электрическое заземление помогает частицам порошка переноситься на заготовку. Способ подвешивания или вращения компонента может повлиять на доступ порошка к различным граням и углублениям. Для деталей с внутренними поверхностями, складками или несколькими сварными секциями поставщику покрытия может потребоваться пересмотреть метод нанесения и расположение креплений. Если конкретная внутренняя поверхность должна иметь такую же защиту, как и внешняя сторона, это требование должно быть четко указано на чертеже или в спецификации покупки.
Порошковое покрытие не следует наносить на масло, жир, ржавчину, рыхлую окалину, остатки сварки или другие загрязнения. Эти вещества могут препятствовать надлежащей адгезии и могут оставаться слабыми местами под готовой пленкой. Подготовка поверхности обычно включает очистку и, при необходимости, соответствующий процесс химической или механической предварительной обработки. Точная последовательность зависит от основания, существующего состояния поверхности, системы покрытия и требований проекта.
Для углеродистой стали подготовка может включать обезжиривание и удаление ржавчины или окалины с последующей соответствующей конверсионной обработкой или другой указанной предварительной обработкой. Алюминий и нержавеющая сталь требуют процессов, совместимых с химическим составом их поверхности. Необходимо также контролировать полоскание и сушку, если они являются частью выбранного процесса. Цель состоит в том, чтобы обеспечить чистую и подходящую поверхность для нанесения покрытия, а не просто сделать так, чтобы компонент выглядел чистым до того, как он попадет в зону нанесения покрытия.
Лечение – еще один критический этап. Производители порошков указывают условия отверждения, которые могут включать заданную температуру детали и необходимое время выдержки. Сама по себе температура воздуха в печи не является доказательством того, что компонент достиг требуемого состояния отверждения. Толстый металлический кронштейн, большой шкаф и тонкая листовая панель могут нагреваться с разной скоростью. Если фактическая температура металла или время выдержки недостаточны, покрытие может не развить намеченные свойства. Чрезмерное тепло также может повлиять на цвет или отделку в зависимости от рецептуры.
Поэтому наше производственное планирование должно связывать последовательность изготовления с требованиями к отделке. Сварка, шлифовка, сверление и другие операции, которые могут повредить готовое покрытие, обычно выполняются до этапа окончательного нанесения покрытия, если в проекте не указана иная последовательность. Если механическая обработка или сборка после нанесения покрытия неизбежны, затронутые участки могут нуждаться в ремонте или согласованном альтернативном методе защиты. Правильный подход зависит от функции компонента и критериев приемки заказчика.
Распространенные дефекты покрытия включают дырочки, вздутия, плохую адгезию, неполное покрытие, загрязнение, неровный внешний вид и механические повреждения. Некоторые дефекты видны сразу, тогда как другие могут проявиться только во время испытаний на адгезию или испытаний на воздействие. Покрытие, которое выглядит гладким с обычного расстояния просмотра, не обязательно лишено дефектов, которые могут повлиять на долгосрочные характеристики.
Толщина пленки должна быть указана для выбранного порошка и применения. Слишком тонкая пленка может обеспечить недостаточное покрытие, а чрезмерная толщина может повлиять на внешний вид, посадку, наросты по краям и другие функциональные характеристики. Не существует единого значения толщины, подходящего для каждого состава порошка или компонента. Требуемый диапазон должен быть указан в спецификации покрытия и проверен в типичных местах готовой детали.
Повреждение покрытия во время погрузочно-разгрузочных работ и транспортировки представляет собой еще один практический риск. Царапины, следы ударов и истирание могут обнажить носитель, особенно вокруг углов и выступающих элементов. Упаковка должна разделять готовые компоненты и предотвращать контакт металлов с металлами, который может повредить пленку. Если детали будут штабелироваться, вкладываться друг в друга или транспортироваться на большие расстояния, требования к упаковке следует согласовать перед отправкой.
Таким образом, порошковое покрытие является частью системы борьбы с коррозией. Он может обеспечить эффективный барьер, если подложка, дизайн, процессы предварительной обработки, нанесения, отверждения, проверки и обращения правильно подобраны. Это не следует описывать как создание полной невосприимчивости металла к коррозии. Окончательные характеристики по-прежнему зависят от окружающей среды, состояния покрытия, технического обслуживания и любых повреждений, возникающих во время эксплуатации.
Компания Cangzhou Shengsen Metal Products Co., Ltd. может использовать проектные чертежи и требования к отделке в качестве основы для обсуждения взаимосвязи между изготовленной геометрией и обработкой поверхности. Для покупателей обеспечение предполагаемой рабочей среды и определение критических поверхностей с покрытием может помочь уменьшить недопонимание между этапами изготовления и отделки.
Приобретая детали из листового металла, покупатели должны оценивать готовый компонент как полностью изготовленный продукт, а не судить о нем только по цвету покрытия или внешнему виду поверхности. Точность размеров, состояние материала, качество кромок, качество сварки, покрытие и упаковка — все это влияет на пригодность компонента для установки и обслуживания. Четкая техническая спецификация позволяет изготовителю и поставщику покрытия работать в соответствии с одинаковыми приемочными требованиями.
На чертеже должны быть указаны марка материала, толщина листа, габаритные размеры, расположение отверстий, геометрия изгиба, места сварных швов и соответствующие допуски на размеры. Эти детали помогают определить маршрут изготовления и определить области, которые могут потребовать особого внимания во время нанесения покрытия. Если компонент является частью корпуса или узла, на чертеже также должны быть показаны сопрягаемые поверхности, точки крепления, площади электрических контактов и другие элементы, которые должны оставаться функциональными после отделки.
Покрытие может добавить материал на поверхность и может повлиять на размеры, где присутствуют малые зазоры. Поэтому перед производством следует проверить резьбовые отверстия, резьбовые элементы, прецизионные отверстия, скользящие поверхности и сопрягаемые поверхности. Покупатели должны указать, нуждаются ли эти участки в маскировке, разрешено ли нанесение покрытия на функциональную поверхность и какое размерное состояние требуется после отделки. Маскирование не следует оставлять на волю допущений, поскольку оно может изменить последовательность производства и стоимость.
Для сварных узлов в спецификации следует различать требования к конструкционным сварным швам и требования к внешнему виду. Некоторые сварные швы могут быть видны после установки, а другие скрыты внутри компонента. Если требуется гладкий внешний вид, в инструкции по изготовлению может потребоваться включить шлифовку сварных швов и выравнивание поверхностей. Однако шлифование не должно удалять материал таким образом, чтобы это ухудшало требуемую прочность соединения или компонента.
Покупатели также должны определить, какие поверхности подвергаются воздействию рабочей среды. Наружный шкаф, внутренний электрический шкаф и кронштейн машины, установленный внутри защищенного корпуса, могут подвергаться очень разным условиям воздействия. Систему покрытия следует выбирать в соответствии с этими условиями. Соответствующая информация включает ожидаемую влажность, прямой солнечный свет, изменения температуры, чистящие химикаты, воздействие солей и контакт с маслами или технологическими жидкостями.
В полезной спецификации покрытия должен быть указан тип порошка или согласованная система покрытия, эталон цвета, требования к блеску, где это применимо, целевая толщина пленки, требования к отверждению и приемлемый внешний вид поверхности. Следует также определить метод проверки и подход к отбору проб. Если проект имеет официальный чертеж или спецификацию на закупку, требования к покрытию должны быть связаны с применимой редакцией, чтобы обе стороны сверялись с одним и тем же документом.
Визуальный осмотр обычно используется для выявления очевидных дефектов, таких как царапины, вздутия, точечные отверстия, загрязнения, неравномерный цвет и неполное покрытие. Должны быть согласованы условия проверки, включая расстояние наблюдения, освещение и то, какие поверхности считаются косметическими. Видимая передняя панель может требовать более строгих требований к внешнему виду, чем внутренний опорный кронштейн. Определение этих различий помогает предотвратить споры по поводу мелких дефектов, которые не влияют на функциональность, и при этом гарантировать, что существенные дефекты не будут упущены из виду.
Толщину сухой пленки можно проверить с помощью соответствующего толщиномера покрытия, совместимого с подложкой и системой покрытия. Измерения следует проводить в репрезентативных местах, а не только на самой легкодоступной плоской поверхности. Для компонентов с изгибами, кромками, углублениями и сварными секциями в плане проверки должно быть указано, где требуются показания и как будут регистрироваться результаты. Диапазон приемки должен основываться на согласованных характеристиках покрытия, а не на предполагаемом универсальном значении.
Для оценки прочности сцепления покрытия с подложкой можно использовать испытание на адгезию. Метод и уровень приемлемости следует выбирать в соответствии с системой покрытия и применимыми требованиями проекта. Испытания на воздействие коррозии, включая испытания в солевом тумане, где это необходимо, также могут использоваться для сравнения систем покрытий или проверки определенных требований. Однако часы работы в соляном тумане не следует конвертировать непосредственно в гарантированное количество лет работы на открытом воздухе. Условия лабораторного воздействия не воспроизводят все реальные условия эксплуатации.
Компонент может пройти проверку внешнего вида покрытия и все равно выйти из строя во время установки, если его размеры, расположение отверстий или углы изгиба неправильны. И наоборот, компонент с точными размерами может оказаться непригодным для эксплуатации, если его покрытие имеет плохую адгезию или неполное покрытие. Поэтому план проверки должен включать контрольные точки как при изготовлении, так и при отделке. Критические размеры часто лучше всего проверять перед нанесением покрытия, тогда как окончательные проверки должны подтвердить, что покрытие не повлияло на функциональные интерфейсы или посадку сборки.
Например, для панели шкафа может потребоваться точное расположение монтажных отверстий, постоянная геометрия изгиба и однородная внешняя отделка. Монтажный кронштейн может в большей степени зависеть от выравнивания отверстий, несущей геометрии и покрытия вокруг кромок и сварных швов. Крышка машины может потребовать хорошей визуальной отделки, а также свободного пространства вокруг петель, крепежных элементов и прилегающих частей. Эти различия означают, что один общий контрольный список проверок может не подойти для каждого изготовленного компонента.
Производственные записи могут помочь покупателям понять, как контролировалась партия. В зависимости от проекта соответствующие записи могут включать идентификацию материала, результаты проверки размеров, показания толщины покрытия, результаты испытаний на адгезию и любые согласованные отчеты об испытаниях на коррозию. Необходимость этих документов должна быть установлена перед заказом. Не для каждого проекта требуется одинаковый уровень документации, и покупателям следует избегать запросов на испытания, не связанные с фактическими условиями эксплуатации или требованиями приемки.
Перед размещением заказа покупатели должны предоставить последний чертеж, количество, требования к материалам, характеристики отделки поверхности, среду применения и ожидаемый порядок доставки. Если в конструкции присутствуют сложные складки, внутренние углы, глубокие каналы или несколько сварных участков, эти особенности следует выделить для проверки технологичности. Если компонент должен соответствовать существующей сборке, следует определить соответствующие размеры и допуски интерфейса, а не полагаться только на общую длину и ширину.
Также полезно подтвердить, предназначено ли запрошенное покрытие для использования внутри помещений, на открытом воздухе или в более требовательных промышленных условиях. Покупателям следует спросить, какая предварительная обработка и состав порошка предлагаются, какой диапазон толщины покрытия будет контролироваться и какие протоколы проверки можно предоставить. Если проект требует специального испытания на коррозию, метод испытания, подготовка образца, условия воздействия и критерии приемки должны быть согласованы заранее.
Наш процесс ценообразования должен основываться на подтвержденных чертежах и четко сформулированных требованиях, а не на предположениях о толщине материала, допусках обработки или характеристиках покрытия. Если на чертеже не указаны требования, покупатель и поставщик должны согласовать их до начала производства. Это особенно важно для деталей, которые сочетают в себе косметические поверхности с точными особенностями монтажа или сборки.
По вопросам конкретного проекта компания S-SEN может просмотреть предоставленные чертежи и обсудить необходимые детали изготовления и отделки. Покупатели должны подтвердить доступные варианты материалов, достижимые допуски на обработку, характеристики покрытия, порядок проверки и объем производства для конкретного заказа. Эти детали следует сверять с реальной деталью и проектом, а не рассматривать как стандартные значения для каждого компонента.
Порошковое покрытие может улучшить коррозионную стойкость деталей из листового металла, образуя защитный полимерный барьер между металлической подложкой и окружающей средой. Его эффективность зависит не только от выбора порошка. Выбор материала, качество резки и гибки, подготовка сварных швов, состояние кромок, предварительная обработка, покрытие, отверждение, контроль размеров и проверка — все это влияет на эксплуатационные характеристики готового компонента.
Для покупателей наиболее надежным подходом является определение условий эксплуатации компонента, определение критических поверхностей и особенностей сборки, а также согласование измеримых критериев приемлемости покрытия и изготовления перед производством. Компания Cangzhou Shengsen Metal Products Co., Ltd. приветствует запросы, основанные на технических чертежах и требованиях проекта.Свяжитесь с командойчтобы обсудить конструкцию вашего компонента, выбор материала, потребности в изготовлении и подходящие варианты отделки поверхности.
Нет. Порошковое покрытие может снизить воздействие влаги и загрязнений за счет образования защитной пленки, но оно не делает каждый металлический компонент коррозионностойким. Характеристики зависят от подложки, подготовки поверхности, состава покрытия, состояния пленки, процесса отверждения и условий эксплуатации. Царапины, поврежденные края, плохая адгезия и непокрытые участки контакта все равно могут стать очагами коррозии.
Это может быть целесообразно, когда выбранный состав порошка предназначен для внешнего воздействия и весь процесс контролируется. Полиэфирные порошки обычно используются для наружного применения, поскольку многие составы обладают устойчивостью к атмосферным воздействиям. Покупатели должны подтвердить устойчивость конкретного продукта к ультрафиолету, стабильность цвета, коррозионную стойкость и рекомендуемую предварительную обработку у поставщика покрытия.
Обрезанные кромки и сварные швы могут иметь состояние поверхности, отличное от основной поверхности листа. Заусенцы, брызги, остатки, острые профили и сложная геометрия могут повлиять на очистку, покрытие порошком и адгезию. Осмотр этих мест помогает выявить локальные дефекты, которые могут быть неочевидны при проверке только больших плоских поверхностей.
Да. Порошковое покрытие образует пленку на подложке, поэтому она может влиять на детали плотного прилегания, резьбовые отверстия, сопрягаемые поверхности и другие важные размеры. Покупатели должны определить на чертеже функциональные поверхности и указать, требуется ли маскирование. При окончательной приемке необходимо учитывать как состояние покрытия, так и сборочные размеры компонента.
Нет. Испытание в солевом тумане может обеспечить контролируемый способ оценки или сравнения коррозионных характеристик с помощью определенного лабораторного метода, но результат не отражается напрямую в фиксированном количестве лет эксплуатации. Фактическая долговечность зависит от воздействия окружающей среды, технического обслуживания, повреждения покрытия, состояния основания, особенностей установки и других эксплуатационных факторов.